2-16mm Eğimli Plaka Kalınlığı 15KW Motor Gücü
Ürün Tanıtımı:
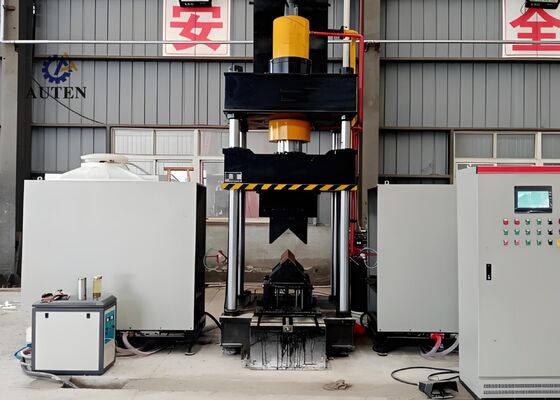
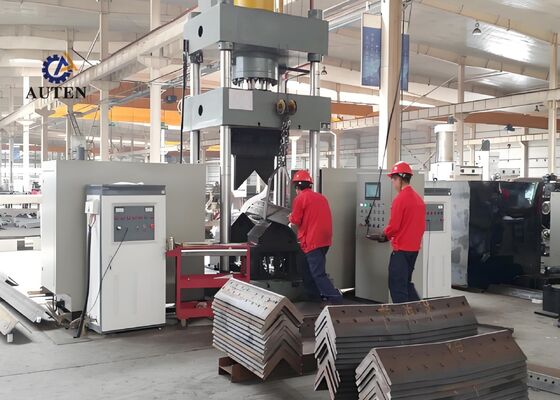
CNC Termal Eğirme Sistemi, açılı çelik profillerinin ve düz metal levhalarının doğru ve güvenilir bir şekilde bükülmesini sağlamak için profesyonel olarak tasarlanmış ve kapsamlı fabrika testlerine maruz kalmıştır.Özellikle yapısal çelik imalatı da dahil olmak üzere endüstrilerin katı üretim gereksinimlerini karşılamak için geliştirilmiştir., mekanik parça üretimi ve mimari metal işleme. mükemmel şekillendirme doğruluğu ve tutarlı çalışma performansı ile,Sistem işlenmiş açı çelik ve metal panellerin zorlu boyut ve yapısal gereksinimlere uygun olmasını sağlar., daha sonraki üretim işlemlerinin verimli ve sorunsuz bir şekilde yürütülmesini destekler.
Ürün parametreleri:
| Model |
HQ250-700 |
| Yağ tankı basıncı (kN) |
1600 |
| Dış iki taraflı bükme boyutu (büyük topuk) (mm) |
L80*7~L250*32 |
| Açılar için iki taraflı dışa bükme derecesi (°) |
30° |
| Açı çelik ileri tek bükme aralığı (mm) |
80*7~200*20 |
| Açı çelik ileri tek bükme derecesi (°) |
20° |
| Bükme levhasının kalınlığı (mm) |
2 ~ 16 |
| Bükme levhasının genişliği (mm) |
700 |
| Plakalar için bükme derecesi (°) |
90° |
| Açılış ve kapanış açısı aralığı (mm) |
L80*7~L200*16 |
| Açma ve kapanma açısı (°) |
16° |
| Yağ tankı çarpımı (mm) |
800 |
| Maksimum açılış yüksekliği (mm) |
1300 |
| Motor Gücü (kW) |
15 |
| Isıtma gücü (kW) |
60*2 |
| CNC Ekseni |
3 |
| Yağ tankı kapasitesi (L) |
630 |
| Toplam boyut (m) |
3.5x4.5x4.1 |

Ürün Özellikleri:
1Sistem, gelişmiş bir CNC kontrollü PLC platformu ve dokunmatik ekranlı insanoğlu-makine arayüzü (HMI) ile donatılmıştır.donanım durumunun gerçek zamanlı izlenmesiBu akıllı kontrol mimarisi operatörlere basit, güvenilir ve kullanıcı dostu bir çalışma ortamı sunar.
2Makine ileri akıllı ultrasonik frekanslı indüksiyon ısıtma teknolojisini kullanıyor, hızlı ve tekdüze ısıtma sağlıyor, daha iyi enerji verimliliği,ve çevre açısından sorumlu bir işletmeBu modern ısıtma teknolojisi üretim verimliliğini arttırır, işletme maliyetlerini düşürür ve güncel çevre koruma gereksinimlerini karşılar.
3Entegre bir şekillendirme çözümü olarak tasarlanan ekipman, ek alet değişiklikleri ve sık sık ölçek ayarlamalarının gerekliliğini ortadan kaldırır.Bu kolaylaştırılmış yapılandırma üretim kurulumunu basitleştirir, hazırlık süresini azaltır ve genel üretim verimliliğini artırmaya katkıda bulunur.
4Gelişmiş CNC hassasiyet kontrol teknolojisi ile donatılmış makine, son derece hassas bükme ve şekillendirme işlemleri gerçekleştirir.ve üretim verimliliğini önemli ölçüde arttırırken istikrarlı işleme performansı.
5Ekipman, özel bir elektrikli kontrol sistemi ile birleştirilen bağımsız bir hidrolik güç ünitesine sahiptir.Daha iyi operasyonel güvenlik, sabit makine performansı ve sürekli yüksek hacimli endüstriyel üretim için güvenilir kapasite.
6Soğuk şekillendirme fonksiyonu, en fazla 5 dereceye izin verilen bükme açısıyla L100 × L100 × 10 mm'ye kadar açılı çelik bölümleri işleyebilir.Kontrol edilen deformasyon ve tutarlı şekillendirme doğruluğunu sağlamak.
7Standart çalışma koşullarında, soğuk presleme döngüsü, iş parçası başına yaklaşık 10 saniye, termal şekillendirme ise genellikle bileşen başına yaklaşık 120 saniye sürer.Malzeme özelliklerine ve iş parçasının boyutlarına bağlı olarakTermal bükme, iş parçasının kızgın koşullar altında yaklaşık 800 °C'ye ulaştığı zaman başlar.malzeme özelliklerine ve gerekli şekillendirme doğruluğuna göre belirlenen optimize edilmiş işlem parametreleri ile.
8. Termal şekillendirme sırasında, operatörün sadece gerekli işleme parametrelerini girmesi ve otomatik döngüyü kontrol düğmesi veya ayak pedalı anahtarı ile başlatması gerekir.Sistem daha sonra otomatik olarak tüm programlanmış dizileri çalıştırır., iş parçasının ısıtma alanına girmesi, indüksiyon ısıtması, ısıtma ünitesinin otomatik olarak geri çekilmesi, hidrolik sıkıştırma ve presleme, koçun kaldırılması,ve bitmiş bileşeni boşaltmak.
9Birleştirilmiş termal şekillendirme ve soğuk baskı işlemleri sırasında, gerekli işlem parametreleri girildikten hemen sonra üretim döngüsü başlayabilir.Hidrolik koçun tamamen orijinal konumuna dönmesi gerekmez.Bunun yerine, alt baskı matası otomatik olarak 100 mm boşluk oluşturmak için yükselir ve bitmiş iş parçasının rahat bir şekilde çıkarılmasını sağlar.Bu optimize edilmiş çalışma sırası, çevrim süresini etkili bir şekilde azaltır ve genel üretim verimliliğini daha da artırır.
Bu test numuneleri, açılı çelik delme, kesme ve işaretleme ekipmanı kullanılarak üretilmiştir.açılı çelik kule üretim endüstrisinde yaygın olarak kullanılan standart özelliklere ve işleme parametrelerine uygunKullanıcılara makinenin işleme kalitesini, boyut hassasiyetini,ve işleme ̇çaplı çelik kule üretiminin zorlu üretim gereksinimlerini karşılama yeteneğini gösteren anahtar performans göstergeleri.
Çok yüksek gerilimli (UHV) iletim hatlarının yapımında, iletim kuleleri şiddetli çevresel koşullara ve önemli yapısal yüklere maruz kaldığında,Bu ekipman, kulelerin birincil yük taşıyan çerçevesini oluşturan açı çelik bileşenlerini işleme koymada kritik bir işlev görür.Kule gövdeleri, çapraz kollar ve diğer temel yapısal elemanlarda kullanılan açı çelikleri üzerindeki sondaj ve damgalama işlemlerini güvenilir bir şekilde gerçekleştirir.Yüksek boyut doğruluğu ve sağlam yapısal bütünlüğü sağlamakBu yetenekler iletim kulesinin dayanıklılığını artırmaya katkıda bulunur ve UHV güç iletim sistemlerinin güvenli, istikrarlı ve sürekli çalışması için gerekli desteği sağlar.

 Mesajınız 20-3.000 karakter arasında olmalıdır!