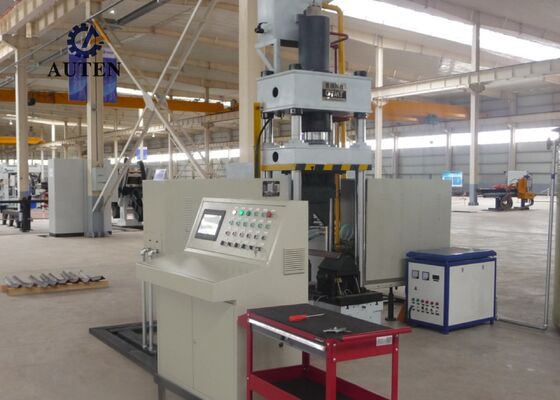
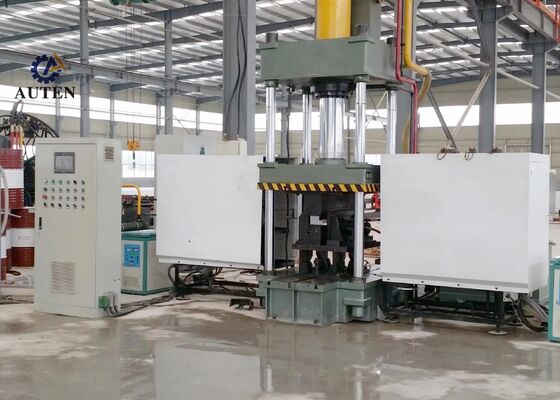
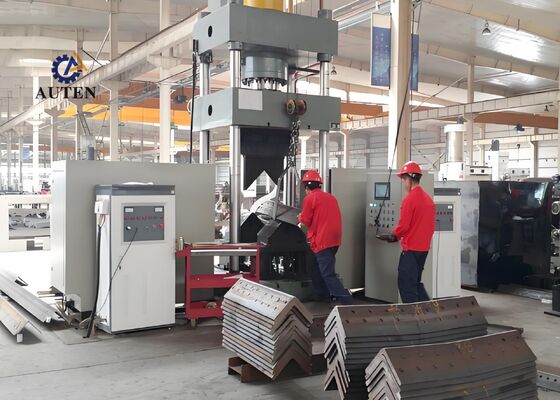
60*2KW Isıtma gücü CNC Açılı Çelik Bükme ve Isıtma Makinesi 1300mm Maks. açılma yüksekliği
Ürün Tanıtımı:
CNC Termal Bükme Sistemi, açılı çelik profillerin ve düz metal levhaların doğru ve güvenilir bir şekilde bükülmesini sağlamak için profesyonelce tasarlanmış ve kapsamlı fabrika testlerinden geçirilmiştir. Özellikle yapısal çelik imalatı, mekanik parça üretimi ve mimari metal işleme gibi sektörlerin zorlu üretim gereksinimlerini karşılamak üzere geliştirilmiştir. Mükemmel şekillendirme hassasiyeti ve tutarlı çalışma performansı ile sistem, işlenmiş açılı çelik ve metal panellerin zorlu boyutsal ve yapısal gereksinimlere uymasını sağlayarak sonraki üretim operasyonlarının verimli ve sorunsuz bir şekilde yürütülmesini destekler.
Ürün parametreleri:
| Model |
HQ250-700 |
| Yağ Tankı Basıncı (kN) |
1600 |
| Dış çift taraflı bükme boyutu (Topuk yukarı) (mm) |
L80*7~L250*32 |
| Açılar için dışa doğru çift taraflı bükme derecesi (°) |
30° |
| Açılı çelik ileri tek bükme aralığı (mm) |
L80*7~L200*20 |
| Açılı çelik ileri tek bükme derecesi (°) |
20° |
| Bükme Levha kalınlığı (mm) |
2~16 |
| Bükme Levha genişliği (mm) |
700 |
| Levhalar için bükme derecesi (°) |
90° |
| Açı açma & kapama aralığı (mm) |
L80*7~L200*16 |
| Açı açma & kapama derecesi (°) |
16° |
| Yağ Tankı Strok (mm) |
800 |
| Maks. açılma yüksekliği (mm) |
1300 |
| Motor Gücü (kW) |
15 |
| Isıtma gücü (kW) |
60*2 |
| CNC Eksen |
3 |
| Yağ tankı kapasitesi (L) |
630 |
| Genel boyut (m) |
3.5x4.5x4.1 |

Ürün Özellikleri:
1. Ekipman, sezgisel bir dokunmatik ekran insan-makine arayüzü (HMI) özelliğine sahip gelişmiş bir CNC ve PLC tabanlı kontrol sistemi ile donatılmıştır. İşleme parametrelerinin kolayca yapılandırılmasını, makine durumunun gerçek zamanlı izlenmesini ve üretim yönetiminin kolaylaştırılmasını sağlar, operatörlere erişilebilir, güvenilir ve verimli bir çalışma ortamı sunar.
2. Makine, gelişmiş enerji verimliliği ve azaltılmış çevresel etki ile hızlı ve homojen ısıtma sağlamak için gelişmiş ultrasonik frekans indüksiyon ısıtma teknolojisini kullanır. Bu ısıtma yöntemi, artan üretim kapasitesini, daha düşük işletme maliyetlerini ve geçerli çevre koruma gereksinimlerine uyumu destekler.
3. Ekipman, ek takım değiştirme ve sık kalıp ayarlama ihtiyacını ortadan kaldıran entegre bir şekillendirme tasarımına sahiptir. Bu optimize edilmiş yapılandırma, kurulum prosedürlerini azaltır, hazırlık süresini en aza indirir ve genel üretim verimliliğini artırır.
4. Hassas CNC kontrol teknolojisi sayesinde makine, tutarlı kalite, hassas boyutsal kontrol ve tekrarlanabilir işleme sonuçları ile doğru bükme ve şekillendirme işlemleri gerçekleştirirken genel üretim verimliliğini artırır.
5. Sistem, kolay kullanım, geliştirilmiş operasyonel güvenlik ve güvenilir makine performansı sağlayan bağımsız bir hidrolik güç ünitesini özel bir elektrik kontrol sistemi ile entegre eder. Bu yapılandırma, zorlu endüstriyel ortamlarda sürekli üretim için uygundur.
6. Soğuk şekillendirme modunda, makine L100 × L100 × 10 mm'ye kadar açılı çelik profilleri işleyebilir ve maksimum 5° bükme açısını destekler. Belirtilen çalışma aralığında kontrollü malzeme deformasyonu ve tutarlı şekillendirme doğruluğu sağlar.
7. Standart çalışma koşulları altında, soğuk presleme döngüsü iş parçası başına yaklaşık 10 saniye sürerken, termal bükme genellikle bileşen başına yaklaşık 120 saniye gerektirir. Gerçek döngü süreleri malzeme özelliklerine ve iş parçası boyutlarına göre değişiklik gösterir. Termal bükme tipik olarak malzeme yaklaşık 800°C'ye ulaştığında ve kırmızı sıcak bir görünüm sergilediğinde başlar. Belirli ısıtma ve şekillendirme parametreleri, malzeme özelliklerine ve gerekli boyutsal doğruluğa uyacak şekilde ayarlanmalıdır.
8. Termal bükme işlemleri için operatör, gerekli işleme parametrelerini girer ve kontrol düğmesi veya ayak pedalı anahtarını kullanarak otomatik döngüyü başlatır. Makine daha sonra iş parçasının ısıtma bölgesine beslenmesi, indüksiyonla ısıtılması, ısıtma ünitesinin otomatik olarak geri çekilmesi, hidrolik sıkma ve presleme, ram kaldırma ve bitmiş iş parçasının boşaltılması dahil olmak üzere programlanmış diziyi yürütür.
9. Kombine termal şekillendirme ve soğuk presleme işlemleri sırasında, gerekli parametreler yapılandırıldıktan sonra üretim döngüsü başlatılabilir. Şekillendirme tamamlandıktan sonra hidrolik ram'ın orijinal konumuna tam olarak dönmesi gerekmez. Bunun yerine, alt presleme kalıbı, bitmiş iş parçasının kolayca çıkarılmasını sağlamak için 100 mm'lik bir boşluk oluşturacak şekilde otomatik olarak yükselir. Bu optimize edilmiş dizi, döngü süresini azaltır ve genel üretim verimliliğini daha da artırır.
Açılı çelik delme, kesme ve markalama ekipmanı kullanılarak üretilen bu test numuneleri, açılı çelik kule imalatında yaygın olarak kullanılan standart spesifikasyonlara ve işleme parametrelerine uygundur. Müşterilere işleme kalitesini, boyutsal doğruluğu ve üretim işçiliğini değerlendirmek için pratik referans iş parçaları sunarlar. Bu ölçülebilir göstergeler, ekipmanın açılı çelik kule imalatının zorlu üretim gereksinimlerini karşılama yeteneğini göstermeye yardımcı olur.
Ultra yüksek gerilim (UHV) iletim hattı yapımında, iletim kuleleri zorlu çevresel koşullara ve önemli yapısal yüklere dayanmalıdır. Ekipman, kulelerin ana yük taşıyıcı yapılarını oluşturan açılı çelik bileşenlerin imalatında önemli bir rol oynar. Kule gövdeleri, traversler ve diğer kritik yapısal bölümlerde kullanılan açılı çelik elemanlar üzerinde güvenilir delme ve delme işlemleri gerçekleştirerek doğru boyutlar ve güvenilir yapısal bütünlük elde edilmesine yardımcı olur. Bu işleme yetenekleri, iletim kulelerinin dayanıklılığına katkıda bulunur ve UHV güç iletim sistemlerinin güvenli, istikrarlı ve sürekli çalışmasını destekler.

 Mesajınız 20-3.000 karakter arasında olmalıdır!