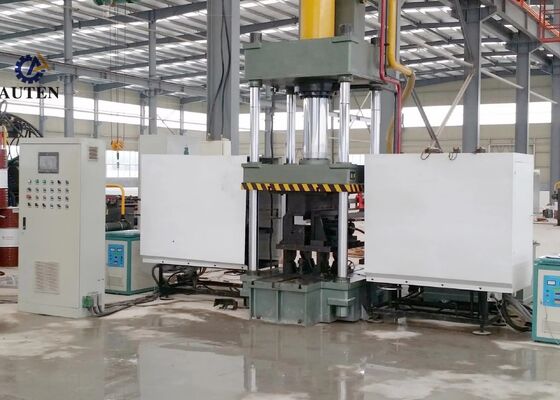
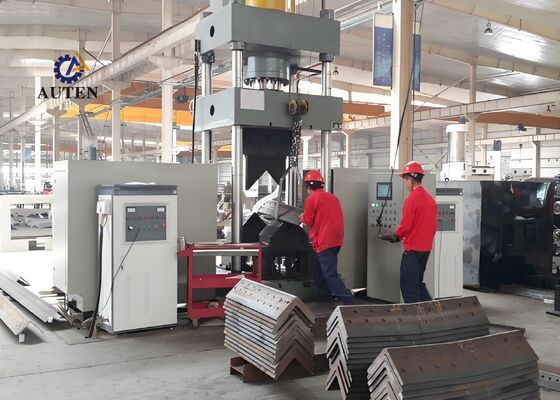
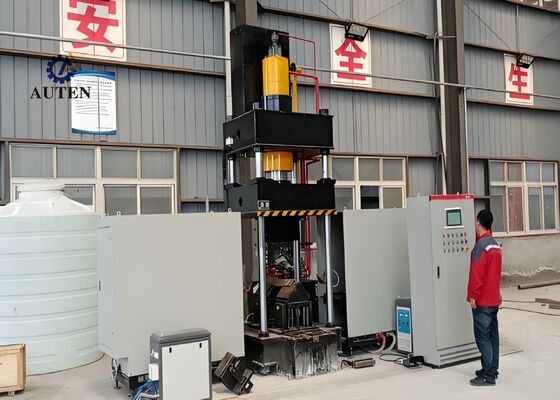
3150kN CNC ısıtıcı bükme makinesi 240kW ısıtıcı gücüyle açılı çelik ve levha için
Ürün Tanıtımı:
CNC Termal Eğirme Sistemi, açılı çelik profillerinin ve düz metal levhalarının doğru ve güvenilir bir şekilde bükülmesini sağlamak için profesyonel olarak tasarlanmış ve kapsamlı fabrika testlerine maruz kalmıştır.Özellikle yapısal çelik imalatı da dahil olmak üzere endüstrilerin katı üretim gereksinimlerini karşılamak için geliştirilmiştir., mekanik parça üretimi ve mimari metal işleme. mükemmel şekillendirme doğruluğu ve tutarlı çalışma performansı ile,Sistem işlenmiş açı çelik ve metal panellerin zorlu boyut ve yapısal gereksinimlere uygun olmasını sağlar., daha sonraki üretim işlemlerinin verimli ve sorunsuz bir şekilde yürütülmesini destekler.
Ürün parametreleri:
| Model |
HQ250-700 |
| Yağ tankı basıncı (kN) |
1600 |
| Dış iki taraflı bükme boyutu (büyük topuk) (mm) |
L80*7~L250*32 |
| Açılar için iki taraflı dışa bükme derecesi (°) |
30° |
| Açı çelik ileri tek bükme aralığı (mm) |
80*7~200*20 |
| Açı çelik ileri tek bükme derecesi (°) |
20° |
| Bükme levhasının kalınlığı (mm) |
2 ~ 16 |
| Bükme levhasının genişliği (mm) |
700 |
| Plakalar için bükme derecesi (°) |
90° |
| Açılış ve kapanış açısı aralığı (mm) |
L80*7~L200*16 |
| Açma ve kapanma açısı (°) |
16° |
| Yağ tankı çarpımı (mm) |
800 |
| Maks.açılış yüksekliği(mm) |
1300 |
| Motor Gücü (kW) |
15 |
| Isıtma gücü(kW) |
60*2 |
| CNC Ekseni |
3 |
| Yağ tankı kapasitesi (L) |
630 |
| Toplam boyut (m) |
3.5x4.5x4.1 |

Ürün Özellikleri:
1. Makine, kullanıcı dostu bir dokunmatik ekranlı İnsan-Makine Arayüzü (HMI) ile gelişmiş bir CNC ve PLC entegre kontrol sistemini benimser.makine çalışma koşullarını gerçek zamanlı olarak izlemekBu konfigürasyon, uygun bir işletim, güvenilir ekipman performansı ve basit bir üretim yönetimi sağlar.
2Ekipman, enerji verimliliğini arttırırken ve çevresel etkiyi azaltırken hızlı, tekdüze bir ısıtma elde etmek için yüksek frekanslı ultrasonik indüksiyon ısıtma teknolojisini kullanır.Bu ısıtma yöntemi üretim çıkışını artırmaya yardımcı olur, daha düşük işletme maliyetleri ve ilgili çevre koruma standartlarına uymak.
3Makine, ek alet değişiklikleri ve tekrarlanan ölçek ayarlamalarının gerekliliğini ortadan kaldıran entegre bir şekillendirme sistemini içerir.Bu basitleştirilmiş tasarım makine hazırlamayı daha uygun hale getirir, kurulum süresini kısaltır ve genel üretim verimliliğini arttırır.
4. Kesin bir CNC kontrol teknolojisi ile, makine doğru bükme ve şekillendirme işlemlerini, tutarlı ürün kalitesini, güvenilir boyut doğruluğunu ve tekrarlanabilir işleme sonuçlarını sağlar,Üretim verimliliğinin iyileştirilmesine katkıda bulunmak.
5Ekipman özel bir hidrolik güç ünitesi ve ayrı bir elektrik kontrol sistemi ile tasarlanmıştır, bu da uygun bir işletim, geliştirilmiş güvenlik ve istikrarlı çalışma performansı sağlar.Bu yapılandırma sürekli üretim süreçleri ve zorlu endüstriyel üretim ortamları için çok uygundur..
6. Soğuk şekillendirme modunda, makine, maksimum bükme açısı 5° olan L100 × L100 × 10 mm'ye kadar açılı çelik bölümleri işleyebilir.Kontrol edilen malzeme deformasyonunu ve tutarlı şekillendirme doğruluğunu korur.
7Normal çalışma koşullarında, soğuk baskı döngüsü iş parçası başına yaklaşık 10 saniye, termal bükme döngüsü ise yaklaşık 120 saniye sürer.Gerçek işleme süreleri malzeme özelliklerine ve iş parçasının boyutlarına bağlıdırTermal oluşum genellikle malzemenin yaklaşık 800 °C'ye ulaştığı ve görünür bir şekilde kızarmaya başladığı zaman başlar.Isıtma ve şekillendirme ayarları malzeme özelliklerine ve gerekli boyut toleranslarına göre ayarlanabilir.
8Termal bükme işlemleri için, operatör basitçe gerekli işleme verilerini girer ve kontrol düğmesi veya ayak pedalı anahtarı kullanarak otomatik döngüyü başlatır.Makine daha sonra tüm programlanmış süreci otomatik olarak tamamlar, iş parçasının ısıtma alanında yerleştirilmesi, indüksiyon ısıtması, ısıtma ünitesinin otomatik geri çekilmesi, hidrolik sıkıştırma ve presleme, koçun geri dönüş hareketi,ve bitmiş bileşen boşaltma.
9Birleştirilmiş termal şekillendirme ve soğuk baskı modunda çalışırken, ilgili işleme parametreleri girildikten sonra üretim başlar.Hidrolik ram'ın başlangıç pozisyonuna tamamen dönmesi gerekmez.Bunun yerine, alt baskı matrası otomatik olarak yaklaşık 100 mm açıklık sağlayarak, bitmiş iş parçasının daha kolay çıkarılmasını sağlar.Bu optimize edilmiş işlem, çalışma döngüsünü kısaltır ve genel üretim verimliliğini artırır.
Bu gösterim numuneleri, açılı çelik delme, kesme ve işaretleme ekipmanı kullanılarak üretilir.Nakliye kulesi üretiminde kullanılan açılı çelik bileşenlerin standart boyutlarını ve tipik işleme gereksinimlerini yansıtırlar.Örnekler, müşterilerin işleme kalitesini, boyut hassasiyetini ve üretim standartlarını değerlendirmelerini sağlayan pratik referans parçalar olarak hizmet eder.Gelecekteki alıcılar, ekipmanların açılı çelik iletim kulesi imalatının zorlu işleme ve üretim gereksinimlerini karşılayıp karşılamadığını değerlendirebilirler..
Ultra yüksek voltajlı (UHV) iletim hattı projeleri için,iletim kuleleri, çalışma ömrü boyunca zorlu çevresel koşullara ve önemli yapısal yüklere dayanabilmelidir.Bu ekipman, bu kulelerin ana yük taşıyan çerçevesini oluşturan açı çelik bileşenlerinin üretimini destekler.Kule yapılarında kullanılan açı çelik elemanlarında hassas sondaj ve delikleme işlemleri gerçekleştirir, çapraz kollar ve diğer gerekli montajlar, boyut doğruluğunu ve güvenilir bağlantı kalitesini korumaya yardımcı olur.Bu işleme yetenekleri iletim kuleleri yapısal dayanıklılığına ve uzun vadeli dayanıklılığına katkıda bulunur, aynı zamanda UHV güç aktarım sistemlerinin güvenli, istikrarlı ve kesintisiz çalışmasını destekler.

 Mesajınız 20-3.000 karakter arasında olmalıdır!